ภาษา
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
การหยุดชะงักของการประกอบแบบอัตโนมัติอาจเกิดจากสกรูเครื่องจักรแบบฝังหัวแฉก GB818 รุ่นแบตช์ต่างๆ ได้หรือไม่
2026-09-11
ผู้ซื้อ OEM อิเล็กทรอนิกส์และผู้จัดจำหน่ายตัวยึดทางอุตสาหกรรมมักจะตรวจสอบคุณภาพของสกรูเครื่องจักรโดยการตรวจสอบตัวอย่างด้วยตนเอง ตัวอย่างต้นแบบที่เลือกด้วยมือผ่านการทดสอบขนาดและการทดสอบไขควงด้วยตนเอง การเบี่ยงเบนระดับแบทช์อย่างละเอียดหลายประการยังคงมองไม่เห็นในระหว่างการสุ่มตัวอย่างด้วยตนเอง โดยจะเกิดขึ้นเฉพาะเมื่อชิ้นส่วนป้อนเข้าไปในสายการประกอบอัตโนมัติความเร็วสูง ทำให้เกิดการหยุดสายการผลิตโดยไม่ได้วางแผนและมีค่าใช้จ่ายในการทำงานซ้ำเพิ่มเติม
การเบี่ยงเบนที่เกี่ยวข้องกับสายการประกอบสี่ประการที่ไม่ค่อยมีการเน้นในเอกสารข้อมูลมาตรฐาน:
- การเคลื่อนตัวของโปรไฟล์แบบช่องขวางทำให้ดอกเบี้ยวของตัวขับเป็นช่วงๆ ภายใต้แรงบิดในการผลิต
- เครื่องมือรีดเกลียวสึกหรอทำให้เกลียวไม่เท่ากันในล็อตการผลิตขนาดใหญ่
- ค่าแรงเสียดทานการเลื่อนของความหนาของการเคลือบผิวสำหรับสถานีควบคุมแรงบิด
- ตัวเลขความร้อนของวัตถุดิบที่แยกออกจากกันทำให้ใบรับรองต้นแบบไม่ถูกต้องสำหรับชุดงานที่จัดส่ง
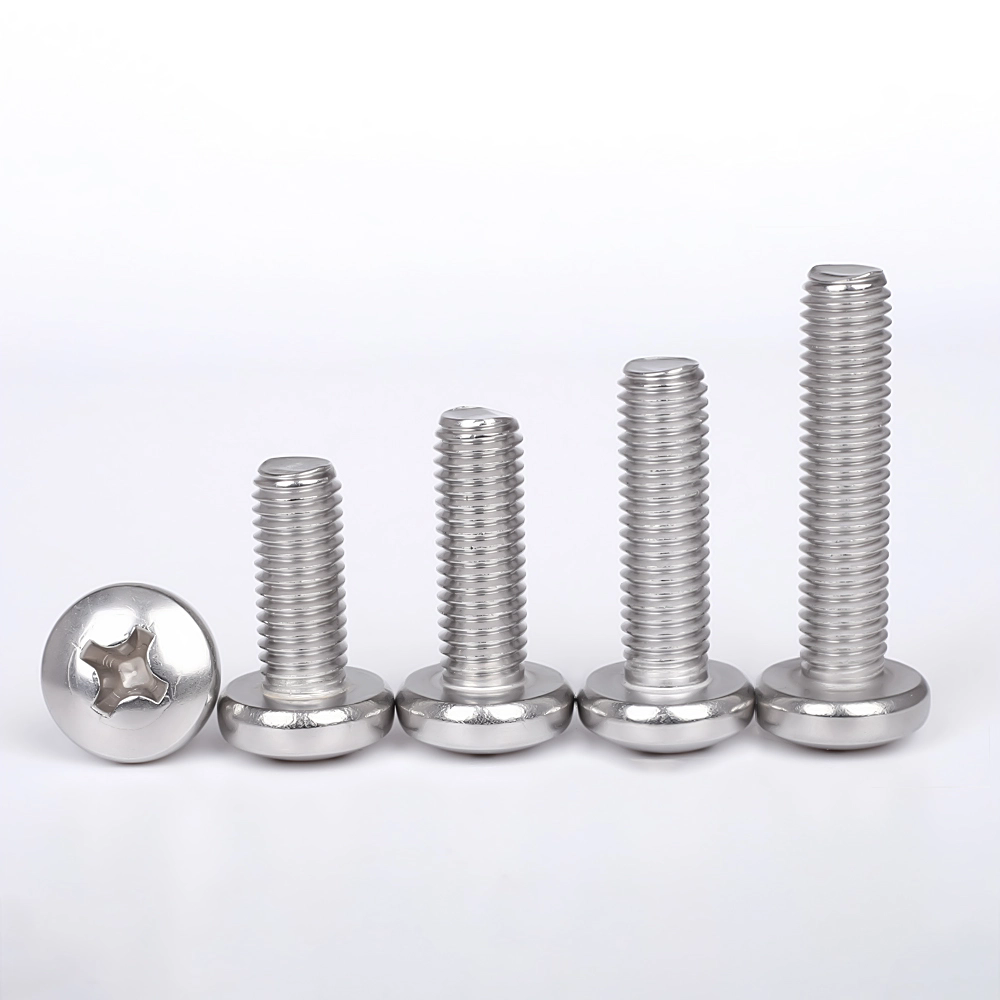
ความสม่ำเสมอของรูปทรงแบบ Cross-recess สำหรับการขับขี่อัตโนมัติความเร็วสูง
การทดสอบตัวอย่างแบบแมนนวลสามารถทนต่อความไม่สมบูรณ์ของรูปร่างแบบช่องขวางเล็กน้อยได้ เครื่องมือประกอบแบบหุ่นยนต์ใช้โปรไฟล์แรงบิดคงที่ การดริฟท์มิติช่องเล็กเปลี่ยนพื้นผิวสัมผัสบิต แม้แต่สกรูที่ผ่านการตรวจสอบด้วยสายตาแบบคงที่ก็ยังทำให้เกิดการเบี้ยวออกบ่อยครั้ง การสึกหรอของดอกกัด และชุดประกอบที่ถูกปฏิเสธในสายการผลิต
- การสแกนโปรไฟล์เชิงแสงเป็นระยะๆ ของเรขาคณิตแบบช่องตัดผ่านแคมเปญการผลิตแต่ละรายการ
- จำลองการทดสอบรอบแรงบิดของการประกอบอัตโนมัติโดยใช้ประเภทดอกไขควงที่ลูกค้ากำหนด
Wanluo Hardware ดำเนินการตรวจสอบเฉพาะจุดในโปรไฟล์แบบฝัง นอกเหนือจากรูปลักษณ์ที่เรียบง่าย โดยกรองล็อตที่เสี่ยงต่อความเสี่ยงในการหลุดออกจากการประกอบด้วยหุ่นยนต์ก่อนบรรจุภัณฑ์สำหรับคำสั่งส่งออก
ความมั่นคงในการสวมเกลียวภายใต้ความก้าวหน้าในการสึกหรอของเครื่องมือในการผลิตจำนวนมาก
สกรูต้นแบบผลิตขึ้นโดยใช้แม่พิมพ์รีดเกลียวแบบใหม่ หลังจากผ่านรอบชิ้นส่วนหลายล้านชิ้น พื้นผิวแม่พิมพ์จะค่อยๆ ลดลง ขนาดของสกรูแต่ละตัวอาจยังคงอยู่ในแถบพิกัดความเผื่อในการวาด แต่การเปลี่ยนแปลงโปรไฟล์สะสมทำให้เกิดพฤติกรรมการยึดเกลียวที่ผันผวน
การเบี่ยงเบนเล็กน้อยดังกล่าวไม่แสดงอะไรเลยในระหว่างการทดลองสกรูเดี่ยวแบบแมนนวล แต่ทำให้เกิดการเกลียวข้ามเป็นระยะๆ หรือการจับคู่แบบแข็งเมื่อป้อนอย่างต่อเนื่องเข้าไปในรูเกลียวบนตัวอุปกรณ์จับยึดแบบอัตโนมัติ
- ใช้เกณฑ์ทริกเกอร์ปริมาณการผลิตสำหรับการปรับสภาพแม่พิมพ์ม้วนเกลียว
- การสุ่มตัวอย่างเกจ GO‑NO‑GO รวมกับการตรวจสอบโปรไฟล์เกลียวบางส่วนต่อกะ
การกระเจิงของความหนาของการเคลือบผิวจะเปลี่ยนประสิทธิภาพของแรงบิด
ผู้ซื้อหลายรายระบุเฉพาะประเภทการเคลือบโดยไม่กำหนดความแปรผันของความหนาที่อนุญาต ความไม่สม่ำเสมอของชั้นสังกะสีหรือฟิล์มทู่จะปรับเปลี่ยนค่าสัมประสิทธิ์แรงเสียดทานของพื้นผิว บนสถานีประกอบที่ล็อคด้วยแรงบิด แรงบิดที่ตั้งโปรแกรมไว้เหมือนกันจะให้แรงจับยึดจริงที่แตกต่างกันมาก
บางชุดสิ้นสุดลงภายใต้การยึดจับและมีแนวโน้มที่จะคลายการสั่นสะเทือนขณะใช้งาน บางชนิดอาจเสี่ยงต่อแถบเกลียวระหว่างการขันแน่นด้วยหุ่นยนต์ แม้ว่าสกรูทุกตัวจะดูสม่ำเสมอกันก็ตาม
- การวัดความหนาของการเคลือบแบบหลายจุดครอบคลุมถึงโคนเกลียวและโซนการเปลี่ยนหัวต่อก้าน
- การตรวจสอบความตึงของแรงบิดแบบตั้งโต๊ะซึ่งแสดงพารามิเตอร์ของสถานีประกอบการผลิตจริง
การตรวจสอบย้อนกลับปริมาณความร้อนของวัตถุดิบ โดยแยกหลักฐานตัวอย่างออกจากสินค้าเทกอง
รายงานการทดสอบวัสดุทั่วไปจากล็อตต้นแบบไม่สามารถแสดงถึงการจัดส่งที่ผลิตจำนวนมากสำหรับการตรวจสอบ OEM ทางอุตสาหกรรมได้ ซัพพลายเออร์อุปกรณ์ยึดบางรายนำเอกสาร MTR ที่เป็นชุดตัวอย่างเก่ากลับมาใช้ใหม่สำหรับการดำเนินการผลิตในภายหลังโดยไม่ต้องอ้างอิงตัวเลขความร้อนของเหล็กจริง
สำหรับโครงการอิเล็กทรอนิกส์และเครื่องใช้ไฟฟ้าที่อยู่ภายใต้กฎการตรวจสอบย้อนกลับของส่วนประกอบ เอกสารที่ไม่ตรงกันนี้อาจขัดขวางการยอมรับ QA สินค้าขาเข้า โดยไม่ขึ้นกับประสิทธิภาพเชิงกลของสกรูจริง
- ผูกรหัสแบทช์สินค้าสำเร็จรูปเข้ากับหมายเลขล็อตความร้อนของโรงถลุงเหล็กโดยตรง
- ออกรายงานเนื้อหาภาษาอังกฤษเฉพาะโครงการ แทนที่จะเผยแพร่ใบรับรองต้นแบบที่ไม่ระบุวันที่
รายการตรวจสอบข้อกำหนดทางเทคนิคแบบย่อสำหรับการจัดหาตัวยึดโดยกำหนดเป้าหมายไปที่สายการผลิตอัตโนมัติ
- เพิ่มเรขาคณิตแบบฝังขวางและข้อกำหนดรอบแรงบิดหุ่นยนต์จำลองภายในข้อกำหนดเฉพาะของการสั่งซื้อ
- กำหนดทริกเกอร์การบำรุงรักษาแม่พิมพ์รีดเกลียวและกฎการสุ่มตัวอย่างการตรวจสอบเกลียวในโหมดผสม
- ระบุช่วงความหนาของการเคลือบที่อนุญาตพร้อมการตรวจสอบความตึงของแรงบิดสำหรับสถานีประกอบที่ควบคุมแรงบิด
- บังคับใช้เอกสารที่เชื่อมโยงกับปริมาณความร้อน ปฏิเสธการนำรายงานวัสดุตัวอย่างต้นแบบแบบสแตนด์อโลนมาใช้ซ้ำ
ข่าวที่เกี่ยวข้อง
- อะไรทำให้ T Bolt สเตนเลสสตีลเป็นตัวเลือกที่เชื่อถือได้สำหรับการยึดสมัยใหม่
- สกรูรวมซ็อกเก็ตหกเหลี่ยมช่วยปรับปรุงประสิทธิภาพการยึดได้อย่างไร
- ข้อผิดพลาดในการจัดซื้อใดที่ทำให้โครงการเชือกลวดสแตนเลสล้มเหลว
- ตัวอย่างที่มีพื้นผิวสมบูรณ์แบบจะปกปิด Conical Cap Expansion Bolt ในโครงการภาคสนามหรือไม่
- อะไรทำให้สลักเกลียวยึดคอนกรีต Hex Flange เชื่อถือได้สำหรับการก่อสร้างงานหนัก